
精益生产管理
“面对微利时代的冲击,赚一块不如省一块,赚一分钱要看别人的脸色,省一分钱要看自己的角色。——郭台铭(富士康总裁,台湾首富)
浪费的定义
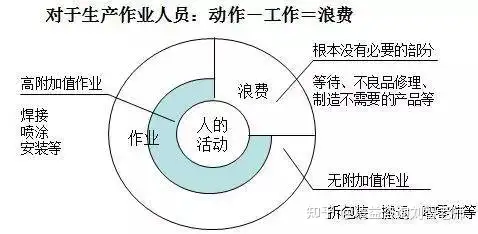
一切不创造价值的活动,换言之:不能够提高附加价值的部分。
1最大的浪费生产过剩的浪费
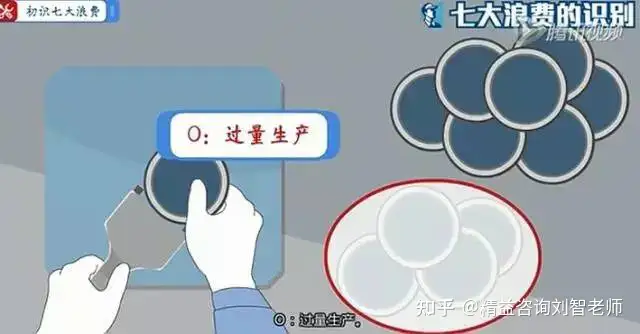
生产过剩的表现形式“过量生产MUDA”会产生新的MUDA(二次的MUDA)①材料、部品被提前吞吃;②电、空气等能源的浪費;③货架与箱子的增加;④搬运者、运输的增加;⑤会把等待的浪费隐藏起来,掩盖稼动率不足的问题;⑥使先进先出的工作产生困难;⑦会造成库存空间的浪费;⑧LEAD-TIME变长(在库增加)。到销售为止的时间变长(转换为钱的速度减慢即现金流减缓)生产过剩的发生原因过量生产的MUDA是所有MUDA产生的原因:①对于机械故障、不良等的安心保证;②错误的稼动率向上、外观的能率向上;③生产线停线是罪恶的想法;④作业员太多(没有按照TACT-TIME进行生产);⑤业务订单预测有误;⑥生产计划与统计错误。解决对策①顾客为中心的弹性生产系统;②单件流生产线;③看板管理的贯彻;④快速换线换模;⑤少人化的作业方式;⑥均衡化生产。注意点①设备余力并非一定是埋没成本;②生产能力过剩时,应尽量先考虑减少作业人员,但并非辞退人员,而是更合理、更有效率地应用人员。
2最恶的浪费库存的浪费
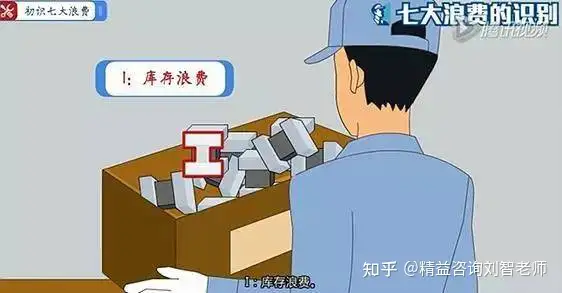
库存浪费的表现形式①不良品存在库房内待修;
②设备能力不足所造成的安全库存;③换线时间太长造成每次大批量生产的浪费;④采购过多的物料变成库存。造成二次浪费:①产生不必要的搬运、堆积、放置、找寻、防护处理等浪费的动作;②使先进先出的作业困难;③损失利息及管理费用;④物品之使用价值会减低,变成呆滞品;⑤占用厂房、造成多余的工作场所、仓库建设投资的浪费;⑥造成无形的浪费。隐藏的问题点①没有管理的紧张感;②设备能力及人员需求误判;③对场地需求的误判;④产品品质变差的可能性;⑤容易出现呆滞物料。库存浪费的发生原因①视库存为当然;②设备配置不当或设备能力差;③大批量生产,重视稼动时间;④物流混乱,呆滞物品未及时处理;⑤提早生产;⑥无计划生产;⑦客户需求信息未了解清楚。水量(在库量)低减,石头(问题)就显现出来
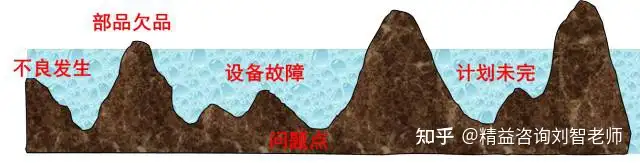
解决对策①库存意识的改革;②U型设备配置;③均衡化生产;④生产流程调整顺畅;⑤看板管理的贯彻;⑥快速换线换模;⑦生产计划安排考虑库存消化。注意点①库存是万恶之源;②降低安全库存。
3最长的浪费搬运的浪费
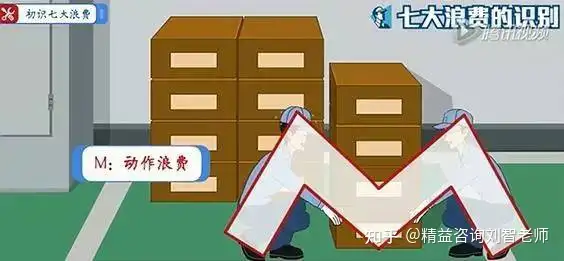
搬运浪费的表现形式①必要以外的搬运距离;②一时的临时堆积,搬运;③搬运车辆的空车行走;④一辆台车不断堆放;⑤台车上的空间浪费;⑥主辅线中的搬运;⑦破损、刮痕的发生。搬运浪费的发生原因①生产线配置不当;②工程间衔接不好;③坐姿作业;④设立了固定的半成品放置区。解决对策①U型设备配置;②单件流生产方式;③站立作业;④避免重新堆积、重新包装。注意点①工作预置的废除;②生产线直接化;③观念上不能有半成品放置区;④人性考虑并非坐姿才可以。
4最隐的浪费等待的浪费
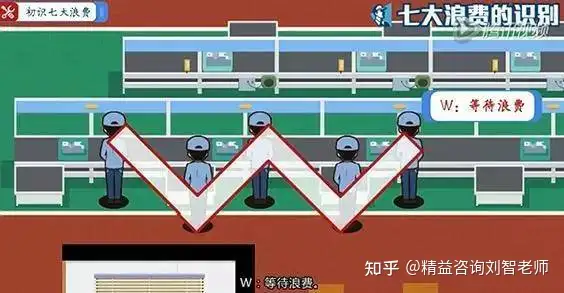
等待浪费的表现形式①自动机器操作中,人员的“闲视”等待;②作业充实度不够的等待;③设备故障、材料不良的等待;④生产安排不当的人员等待;⑤上下工程间未衔接好造成的工程间的等待。等待浪费的发生原因①生产线布置不当,物流混乱;②未均衡化生产;③生产计划安排不当;④工序生产能力不平衡;⑤材料未及时到位;⑥品质不良。解决对策①采用均衡化生产;②单件流生产、设备保养加强;③实施目视管理;④加强进料控制,标准手持设定;⑤明确人员分工。注意点①自动化不要闲置人员;②供需及时化。
5最多的浪费动作的浪费
动作浪费的表现形式①物品的左右手交换取用(重复抓取);②作业中出现错误,进行修改;③伸手取远处的部品,甚至走着去取部品;④未倒角之产品造成不易装配的浪费;⑤动作顺序不当造成动作重复的浪费;⑥寻找的浪费。动作浪费的发生原因①作业流程配置不当;②缺乏培训教育;③设定的作业标准不合理。解决对策①单件流生产方式的形成;②生产线U型配置;③标准作业之落实;④动作经济原则的贯彻;⑤加强培训教育与动作训练。注意点①补助动作的消除;②作业标准;③预定时间标准原则(PTS)。
6最深的浪费加工的浪费
加工浪费的表现形式①超出/低于产品特定需求的精度;
② 多余的作业项目;
③ 最终工序的修正动作;
④ 频繁的分类、测试、检验;
⑤ 多余不必要的标记。
加工浪费的发生原因①作业内容与工艺检讨不足;②模夹治具不良;③标准化不彻底;④材料未检讨。解决对策①工程设计适正化;②作业内容的修正;③治具改善及自动化;④标准作业的贯彻。注意点①了解同行的技术发展;②公司各部门对于改善的共同参与及持续不断的改善。
7最低级的浪费不良品的浪费
不良品浪费的表现形式①因作业不熟练所造成的不良;②因不良而修整时所造成的浪费;③因不良造成人员及工程增多的浪费;④材料费增加。不良品浪费的发生原因①标准作业欠缺;②过分要求品质;③人员技能欠缺;④认为可整修而做出不良;⑤设备、模夹治具造成的不良;⑥检查方法、基准等不完备。解决对策①自动化、防误装置、标准作业;
② 在工程内做出:不接受不良品,不制造不良品,不交付不良品的品质保证“三不政策”;
③单件流的生产方式;④品保制度的确立及运行;⑤定期的设备、模治具保养。注意点①能回收重做的不良;②能修理的不良;③误判的不良。
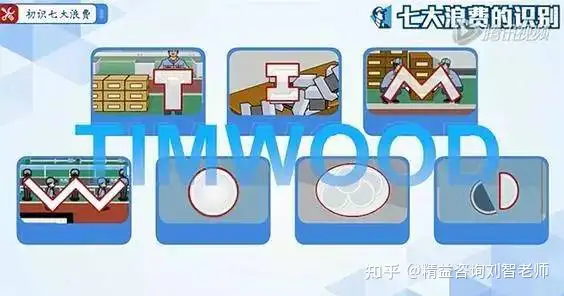
“降低成本的唯一办法——消除浪费!
版权申明:精益争霸尊重版权并感谢每一位作者的辛苦付出与创作;如文章视频、图片等涉及版权请第一时间联系,我们将根据提供的证明材料确认版权并立即删除!
 sdf